Durchmesser bis Ø450 mm
Wir können Scheibenelektroden mit einem Durchmesser bis Ø450 mm fertigen. Bauteilmaße und Montageanforderungen stimmen wir anhand der Unterlagen oder eines Musters ab.
ANGEBOT / SCHEIBENELEKTRODEN
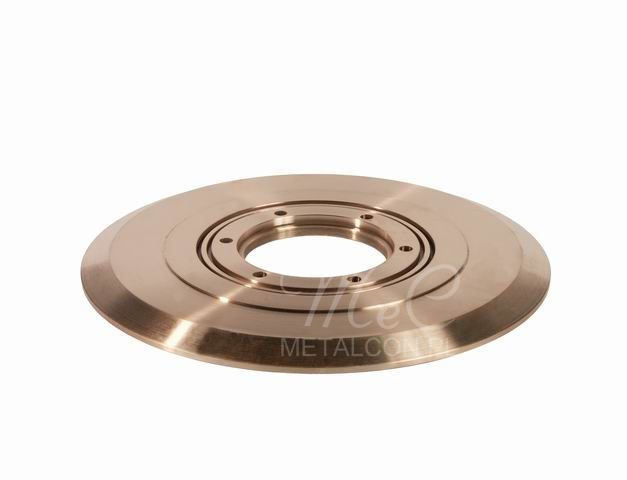
Wir fertigen Scheibenelektroden aus Kupferlegierungen zum Rollennahtschweißen. Wir realisieren Durchmesser bis Ø450 mm mit einer auf die jeweilige Anwendung abgestimmten Geometrie und Kühlung.
PROFIL / BEFESTIGUNG / KÜHLUNG
Beim Rollennahtschweißen kommt es darauf an, die Elektrode auf die Anlage und die Betriebsbedingungen abzustimmen. Geometrie, Werkstoff und Kühlsystem legen wir anhand der Anforderungen der jeweiligen Baugruppe fest.
Wir können Scheibenelektroden mit einem Durchmesser bis Ø450 mm fertigen. Bauteilmaße und Montageanforderungen stimmen wir anhand der Unterlagen oder eines Musters ab.
Außendurchmesser, Dicke, Arbeitsprofil, Mittelbohrung und Befestigung richten sich nach der Konstruktion der Schweißanlage und den Prozessanforderungen.
Wir fertigen Elektroden mit verschiedenen Kühlsystemen. Die erforderliche Ausführung legen wir für die jeweilige Geometrie und die Betriebsbedingungen fest.
Anhand der Unterlagen oder eines bereitgestellten Musters legen wir den Fertigungsumfang fest. Vor Produktionsbeginn stimmen wir Werkstoff, Geometrie und Stückzahl ab.
AUS EIGENER FERTIGUNG / VOM WERKSTOFF ZUR SCHEIBENELEKTRODE
Wir fertigen Rollenelektroden durch Warm- und Kaltumformung. In Verbindung mit einer auf das Fertigungsverfahren und den Elektrodenwerkstoff abgestimmten Wärmebehandlung ermöglicht dies eine längere Lebensdauer als bei vergleichbaren Erzeugnissen, die ausschließlich durch Warmschmieden hergestellt werden. Wir können diese Elektroden bis zu einem Durchmesser von Ø450 mm fertigen.
FERTIGUNG / 01
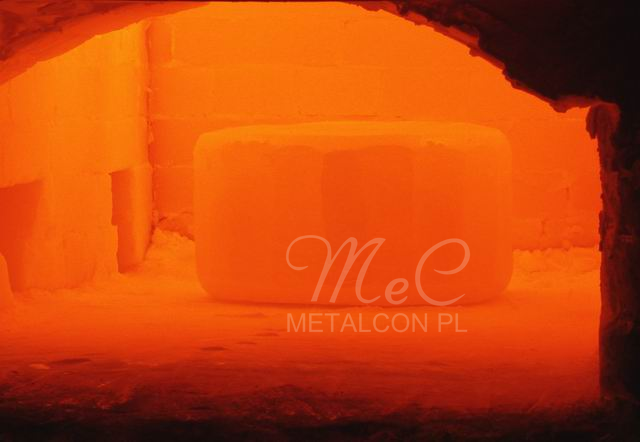
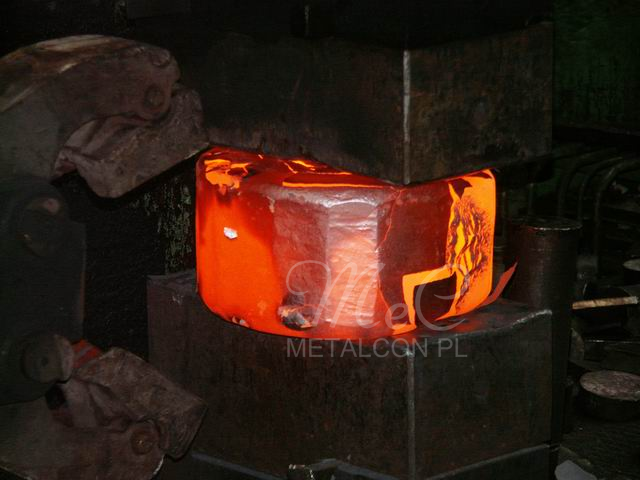
Die Vorbereitung auf die Umformung beginnt beim Werkstoff. Das Foto zeigt einen Rohling im Ofen — einen der Prozessschritte vor dem Schmieden.
FERTIGUNG / 02
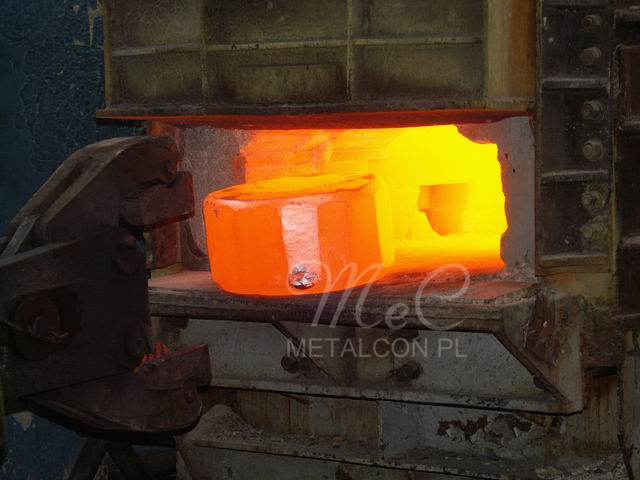
Der erwärmte Rohling wird weiter umgeformt. Vorbereitung und nachfolgende Arbeitsgänge stimmen wir auf den Werkstoff und die benötigte Elektrodengeometrie ab.
FERTIGUNG / 03
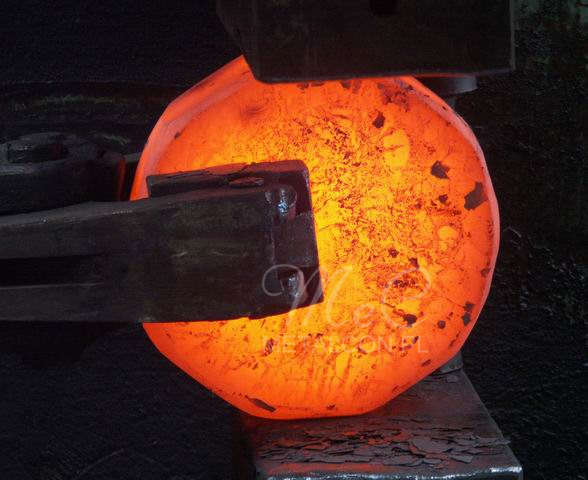
Durch Umformung erhält der Werkstoff die für die nachfolgenden Arbeitsgänge erforderliche Form. Dieser Teil der Scheibenelektrodenfertigung wird durch eine entsprechend abgestimmte Wärmebehandlung ergänzt.
FERTIGUNG / 04
Aufeinanderfolgende Umformschritte bringen den Rohling näher an die benötigte Geometrie. Das endgültige Arbeitsprofil, die Bohrungen und die Befestigungsflächen ergeben sich aus den Bauteilunterlagen.
FERTIGUNG / 05
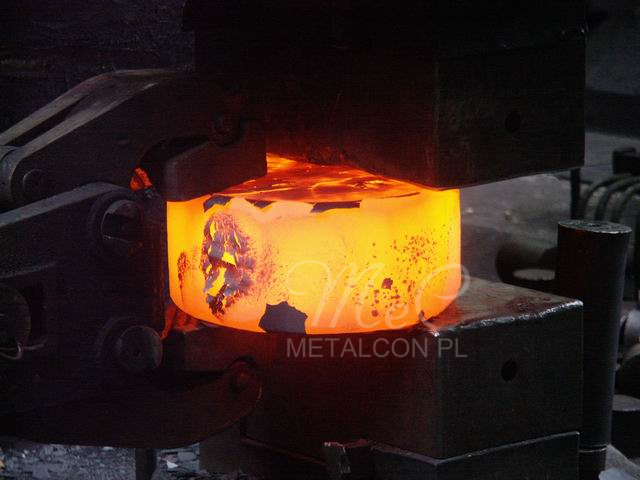
Die Herstellung verbindet Warm- und Kaltumformung mit Wärmebehandlung. Den Fertigungsablauf legen wir unter Berücksichtigung der verwendeten Legierung und der Anforderungen an die fertige Elektrode fest.
WERKSTOFF / TECHNOLOGIE / PRÜFUNG
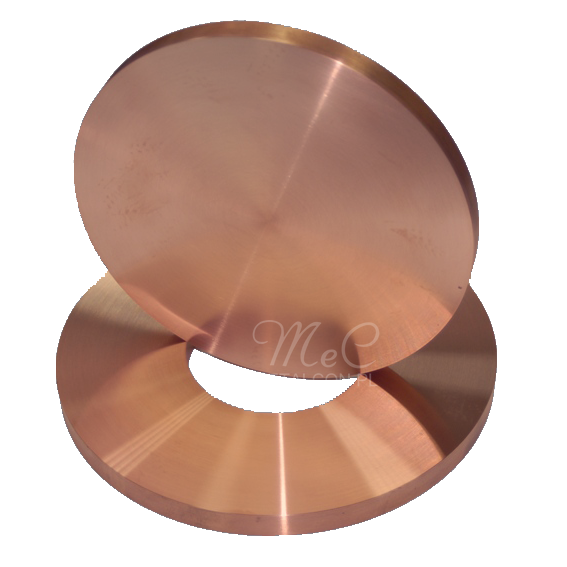
Unser Angebot umfasst Elektroden aus Kupferlegierungen der Klassen A2 und A3. Werkstoff und Fertigungsverfahren wählen wir anhand der Unterlagen und der Anwendungsanforderungen aus.
Werkstoffe:
Rollenelektroden in Standardausführung mit einer Härte von ≥75 HRB bei Kupferlegierungen der Klasse A2 (CuCrZr)
GEOMETRIE / KÜHLUNG / FERTIGUNGSQUALITÄT
Die Elektroden werden mit verschiedenen Kühlsystemen gefertigt.
Maße, Passflächen und Prüfanforderungen stimmen wir anhand der Zeichnung ab. Die so vorbereiteten Unterlagen ermöglichen die Prüfung, ob die Ausführung den Anforderungen der Baugruppe entspricht.
Maß- und Funktionsprüfung ↗FERTIGE ELEKTRODEN / GEOMETRIE NACH UNTERLAGEN
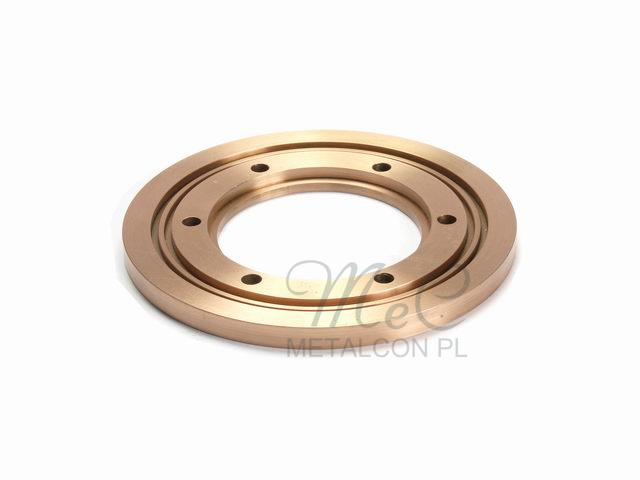
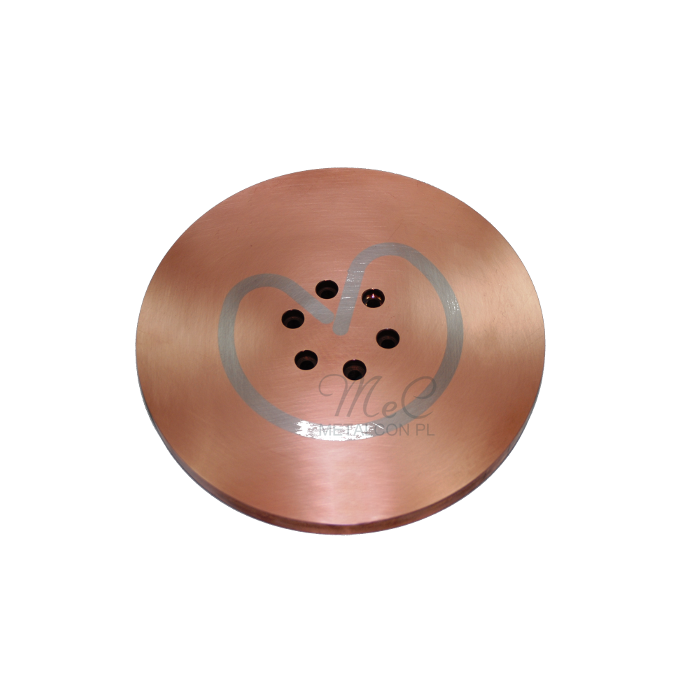
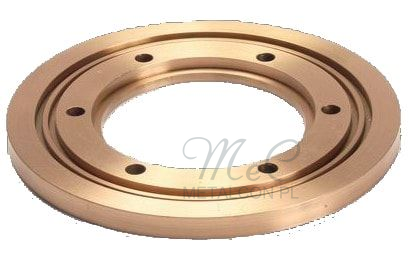
Die fertige Scheibe verbindet die vereinbarte Geometrie mit einem auf die Anwendung abgestimmten Werkstoff. Profil, Bohrungen und Befestigungsflächen fertigen wir für die jeweilige Baugruppe der Schweißanlage.
Senden Sie eine Zeichnung oder stellen Sie ein Muster bereit. Wir stimmen Fertigungsumfang, benötigte Menge und Liefertermin ab.
Scheibenelektroden anfragen ↗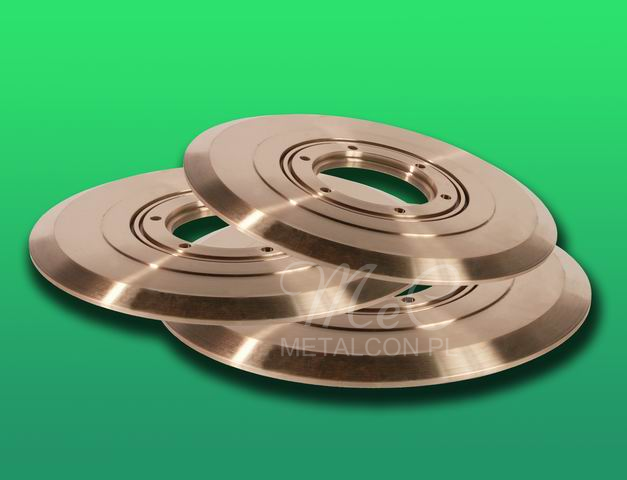
ANFRAGE / KONKRETE ANGABEN
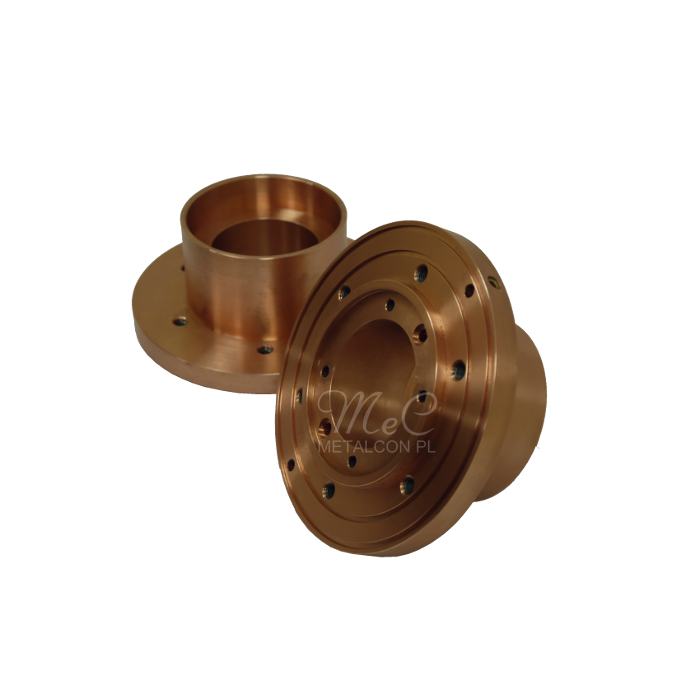
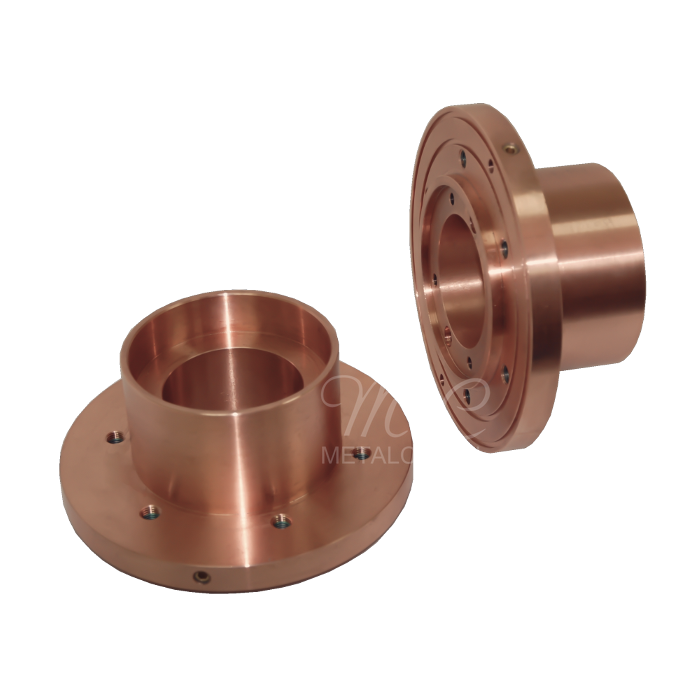
Senden Sie Unterlagen mit Maßen, Arbeitsprofil, Bohrungen und Befestigungsart. Sie können auch eine vorhandene Scheibenelektrode bereitstellen.
Geben Sie Werkstoffsorte und Kühlausführung an. Falls keine vollständigen Unterlagen vorliegen, beschreiben Sie die Schweißanlage und die Anwendung.
Nennen Sie die benötigte Menge und den gewünschten Liefertermin. Bei dringendem Bedarf prüfen wir die Möglichkeit einer Expressfertigung.
PRAXIS / ANFRAGE VORBEREITEN
Nennen Sie Dicke, Arbeitsprofil, Mittelbohrung, Befestigung und Kühlungsart. Fügen Sie, soweit für die Konstruktion relevant, eine Zeichnung mit Kanalmaßen und Funktionsflächen bei. Benötigt werden außerdem Werkstoffsorte oder Einsatzbedingungen, Stückzahl und gewünschter Termin.
Zeigen Sie beide Seiten der Elektrode, das Arbeitsprofil und die Befestigung. Ergänzen Sie verfügbare Maße sowie Angaben zur Anlage und zum geschweißten Werkstoff. Verschleiß kann die Geometrie verändern. Deshalb müssen Angaben einer gebrauchten Elektrode vor der Nachfertigung beurteilt werden.
VON DER DOKUMENTATION ZUM FERTIGEN BAUTEIL
Eine Zeichnung, ein Muster oder eine Beschreibung der Anwendung — ein guter Ausgangspunkt für die Zusammenarbeit.